Esmalte al fuego: preparar la base, tamizar el polvo y cocer en mufla
- Composición y transparencia
- Cobre y plata fina
- Tamizado y aplicación
- Cocción y temperaturas
- Champlevé, cloisonné, pintado
- Contraesmalte y alabeo
- Lijado y pulido
- Defectos y causas
- Seguridad en el taller
El esmalte vítreo es vidrio molido que se funde sobre metal a más de 750 °C. Lo que ocurre entre el tamiz y la puerta del horno decide casi todo: el color final, la lisura de la superficie y si la pieza sale plana o arqueada. Estas páginas reúnen ese recorrido, explicado por el orden real del trabajo y sin dar por sabido nada del paso anterior.
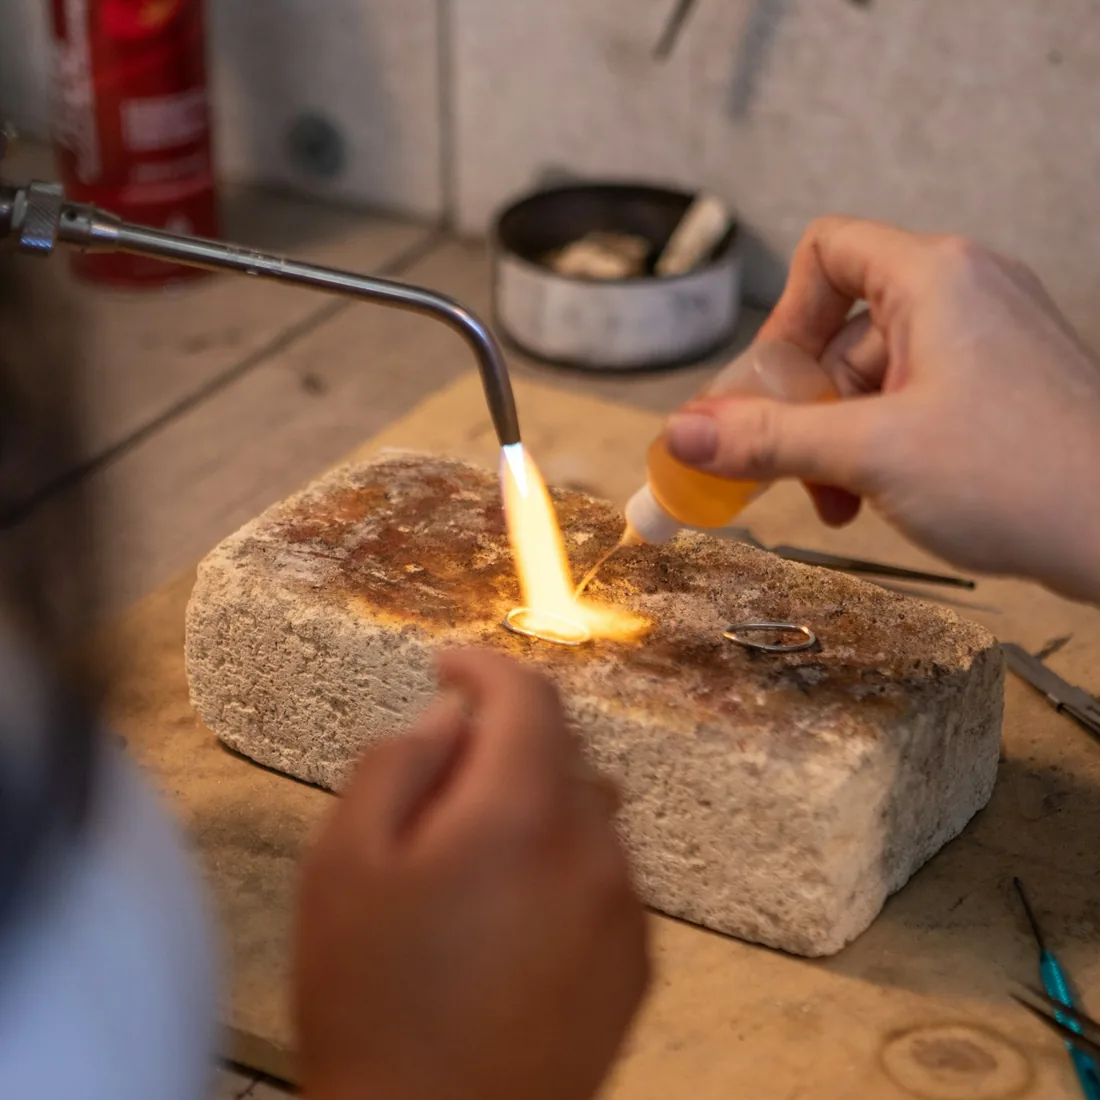
Banco de tallerZona de calor de un banco de taller: soplete, ladrillo refractario y el juego de pinzas que se usa antes y después de cada cocción. Imagen editorial de archivo.
De qué está hecho un esmalte y por qué unos colores dejan ver el metal
Un esmalte para fuego es una frita: una mezcla de sílice con fundentes —bórax, potasa, sosa y, en las fórmulas clásicas, óxido de plomo— que se funde, se enfría bruscamente y se muele hasta convertirse en polvo. El fundente baja el punto de fusión del vidrio hasta un intervalo que el cobre soporta sin deformarse. Las fórmulas sin plomo existen desde hace décadas y funcionan bien, aunque suelen pedir algo más de temperatura y son menos tolerantes con las cocciones repetidas.
El color lo aportan óxidos metálicos disueltos en esa masa vítrea: cobalto para los azules, cromo y cobre para los verdes, hierro y manganeso para los pardos, oro y selenio para los rojos y rosas. La cantidad es pequeña, y por eso los rojos y naranjas son los colores más caros y los más frágiles frente al calor: se apagan o viran al marrón antes que cualquier otro.
La transparencia depende de si hay partículas sólidas en suspensión dentro del vidrio. Si no las hay, el esmalte es transparente y trabaja como un filtro de color sobre el metal: sobre plata fina se ilumina, sobre cobre se ensucia con el óxido. Si se añade óxido de estaño, titanio o circonio, esas partículas dispersan la luz y el esmalte se vuelve opaco, cubriendo por completo lo que hay debajo. Entre ambos extremos están los opalescentes, con una opacidad parcial que sólo aparece si la cocción se detiene en el momento justo; un minuto de más y se vuelven casi transparentes.
- Transparente: necesita base limpia y brillante; cualquier mancha o resto de óxido se verá amplificada.
- Opaco: perdona más la base, cubre soldaduras y pequeñas marcas, y da colores planos.
- Opalescente: muy sensible al tiempo y a la temperatura; conviene probar en muestra antes de usarlo en la pieza.
- Fundente incoloro: vidrio sin colorante, útil como primera capa sobre plata y para matizar transparentes.
El polvo se clasifica por malla. Las mallas gruesas, en torno a 80, se emplean en aplicaciones a mano y en efectos de textura; las finas, de 150 a 200, son las habituales para tamizar capas uniformes y para trabajar por vía húmeda. Los transparentes se lavan antes de usarlos: se cubren de agua, se remueve, se deja posar y se retira el agua turbia, repitiendo hasta que salga clara. Ese polvo fino en suspensión es el responsable de la mayor parte de las turbideces.
La base: cobre recocido, plata fina y una limpieza que no admite atajos
El soporte habitual en taller es el cobre, en chapa de 0,8 a 1 mm. Por debajo de 0,6 mm la pieza se arquea con facilidad y cuesta mucho corregirla; por encima de 1,5 mm el metal tarda en subir de temperatura y consume más horno. La plata fina de 999 milésimas es el otro soporte clásico: no forma la cascarilla de cobre que ensucia los transparentes, cosa que la plata de ley de 925 sí hace, ya que su aleación de cobre migra a la superficie en cada cocción y deja sombras grises bajo el esmalte.
Antes de esmaltar hay que recocer el metal para eliminar las tensiones del corte y el conformado. Después se decapa: baño en ácido sulfúrico muy diluido o, con menos riesgo, en una solución caliente de ácido cítrico, hasta que desaparezca el óxido de la superficie. Se enjuaga, se frota con fibra abrasiva fina o piedra pómez y se vuelve a enjuagar. La prueba práctica es sencilla: el agua debe extenderse en una película continua sobre el metal. Si se agrupa en gotas, queda grasa y el esmalte se retirará de esa zona durante la cocción.
A partir de ese momento la pieza se manipula por los cantos o con guantes limpios. Conviene resolver antes todo lo que implique mecanizado —limar bordes, redondear cantos vivos, abrir el agujero de colgado, embutir o abombar ligeramente la chapa— porque cualquier operación posterior sobre una pieza ya esmaltada acaba en desconchones. Un ligero abombado, además, rigidiza el soporte y reduce el alabeo mucho más que aumentar el grosor.
Tamizar y depositar el polvo: espesor, agua y aglutinante
La aplicación por vía seca es la más rápida. Se humedece la pieza con una disolución muy diluida de aglutinante —goma tragacanto, CMC o los productos comerciales equivalentes—, se coloca sobre una hoja de papel limpio y se tamiza el esmalte desde unos quince centímetros de altura, con movimientos cortos y girando la pieza. El objetivo es una capa continua de unas tres décimas de milímetro: suficiente para cubrir, lo bastante delgada para que el vidrio funda de forma pareja. Dos capas finas cocidas por separado dan siempre mejor resultado que una gruesa.
La vía húmeda se reserva para el trabajo de precisión: rellenar alvéolos de champlevé, cargar celdas de cloisonné o hacer degradados. El esmalte se mantiene en una pasta con agua destilada, se lleva a su sitio con una espátula fina o un pincel y se compacta golpeando suavemente el borde de la pieza para que las partículas se asienten y el agua suba a la superficie, donde se absorbe con la punta de un papel.
El punto crítico es el secado. Un resto de humedad se convierte en vapor dentro del horno y levanta el esmalte antes de que funda, dejando cráteres y zonas desnudas. La pieza debe estar completamente seca y templada al tacto antes de entrar; lo habitual es dejarla unos minutos sobre la tapa del horno o delante de la puerta.
Comprobaciones antes de la primera cocción
- El agua se extiende en película sobre el metal, sin formar gotas.
- El esmalte transparente ha sido lavado hasta que el agua sale clara.
- La capa es uniforme y no hay bordes descubiertos ni montones en el centro.
- El reverso lleva contraesmalte si la pieza es plana o mayor de unos cuatro centímetros.
- La pieza está seca por completo, sin zonas de color más oscuro.
- El soporte de cocción está limpio y no toca el esmalte por ningún punto.
El horno de mufla: temperatura, tiempo y lectura de la superficie
Un horno de mufla para esmalte trabaja con la cámara ya caliente: se precalienta a la temperatura de trabajo y la pieza entra y sale por la puerta. El intervalo habitual va de 780 a 880 °C, y la mayoría de los esmaltes de taller se cuecen bien entre 800 y 850 °C. Los fabricantes indican un rango por color, y conviene respetarlo, porque en una misma pieza pueden convivir esmaltes con temperaturas distintas: se cuece primero el de rango más alto y se dejan los sensibles para las últimas pasadas.
La pieza se apoya en una trébede de acero inoxidable o en una rejilla, de modo que sólo el metal desnudo toque el soporte. Se introduce con una pala o espátula larga y se cierra la puerta. Los tiempos son cortos: entre uno y tres minutos según el tamaño, el grosor del metal y cuánto haya bajado la temperatura al abrir.
Más útil que el reloj es mirar por la mirilla, porque el esmalte pasa siempre por las mismas tres fases. Primero se ve granulado, como azúcar, con las partículas todavía sueltas. Después aparece la textura de piel de naranja, con el vidrio ya fundido pero aún irregular. Por último la superficie se alisa y aparece un brillo húmedo y continuo: ese es el momento de sacar la pieza. Los transparentes necesitan llegar algo más lejos que los opacos para aclararse del todo, mientras que prolongar la cocción de un opaco sólo consigue que el color se apague y que el óxido de cobre suba desde los bordes.
Cada capa nueva supone una cocción más, y cada cocción envejece todo lo que hay debajo. Por eso el orden importa: fondos y contraesmalte primero, colores delicados al final, y detalles pintados en la última pasada, a temperatura más baja. Al salir, la pieza se deja enfriar sobre una placa refractaria, nunca sobre metal frío ni en una corriente de aire; el enfriamiento brusco es una de las causas más frecuentes de grietas.
Champlevé, cloisonné y esmalte pintado
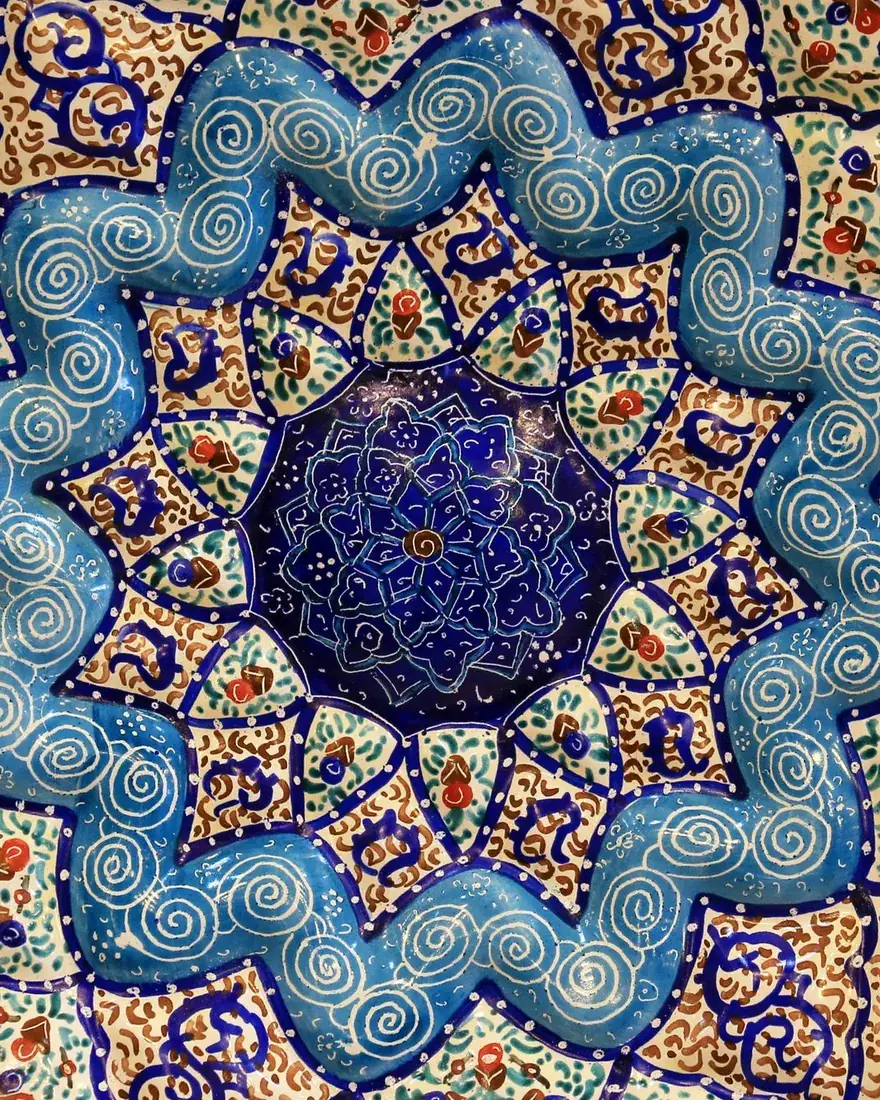
Las técnicas clásicas se distinguen por cómo se separan los colores entre sí. En el champlevé, o esmalte excavado, el color se aloja en cavidades abiertas en el propio metal con buril, fresa o mordido químico. El fondo de la cavidad se deja texturado para que el esmalte agarre, y los tabiques de metal que quedan entre ellas dibujan el motivo. Como la profundidad ronda las siete u ocho décimas de milímetro, hacen falta varias cargas y cocciones hasta enrasar.
El cloisonné, o esmalte tabicado, invierte el planteamiento: sobre una base ya esmaltada se colocan hilos planos de plata fina o cobre, de unas dos décimas de espesor y algo menos de un milímetro de altura, doblados con alicates finos siguiendo el dibujo. Se fijan con aglutinante y una cocción corta, o con soldadura, y las celdas resultantes se rellenan por vía húmeda color a color. El acabado exige lijar hasta que los cantos de los hilos aparezcan al mismo nivel que el vidrio.
El esmalte pintado prescinde de separaciones físicas. Se parte de un fondo opaco cocido y se trabaja con esmaltes muy finamente molidos o con pigmentos vitrificables aplicados a pincel, en capas sucesivas fijadas con cocciones cortas y cada vez más suaves. La grisalla es su variante más reconocible: sobre un fondo negro se construyen los volúmenes con blanco, capa a capa, dejando que el negro haga de sombra. Es un trabajo lento porque cada matiz añade una entrada al horno.
Contraesmalte y control del alabeo
El vidrio y el metal se dilatan de forma distinta. Al enfriarse, el esmalte se contrae más que el cobre y tira de la superficie que cubre; si sólo hay esmalte por una cara, la pieza se curva hacia el lado esmaltado y, cuando la tensión supera lo que el vidrio aguanta, aparecen grietas finas o se desprenden escamas en los bordes. El contraesmalte —una capa aplicada en el reverso, con un espesor parecido al del anverso— equilibra esas fuerzas y es la solución estándar para cualquier pieza plana o de cierto tamaño.
Lo habitual es cocer primero el contraesmalte y trabajar después el anverso, apoyando la pieza sobre una trébede que toque sólo por puntos. Para el reverso sirve cualquier esmalte de rango compatible, normalmente restos mezclados de tonos oscuros, porque no se verá; lo que importa es que su comportamiento térmico sea similar.
Hay otras palancas además del contraesmalte. Un abombado suave de la chapa la vuelve mucho más estable que una superficie plana del mismo grosor. Las piezas grandes agradecen un borde ligeramente levantado. Y conviene dejar uno o dos milímetros de metal desnudo en el contorno: el esmalte que llega justo al canto es el primero en saltar, tanto por el propio manejo como por la tensión concentrada en el borde.
Lijado, pulido y el último paso por el horno
El champlevé y el cloisonné casi siempre salen del horno con la superficie irregular y con el metal por debajo del nivel del vidrio o por encima. El enrasado se hace con piedras de carborundo, siempre bajo un chorro de agua o dentro de un recipiente: el polvo de esmalte en seco es fino, cortante y no debe respirarse. Se empieza por un grano medio, en torno a 150, hasta que la superficie queda plana y sin brillos hundidos; después se pasa a 400 y a 600, cambiando la dirección del movimiento en cada grano para ver cuándo desaparecen las rayas anteriores.
Al terminar el lijado la superficie queda mate y uniforme. A partir de ahí hay dos caminos. El primero es mantener ese mate y afinarlo con abrasivos progresivamente más finos, alúmina o pastas de diamante sobre fieltro, lo que da un acabado sedoso muy adecuado a las piezas con mucho metal visible. El segundo es devolver el brillo en el horno: una entrada corta, de treinta a sesenta segundos a la temperatura de trabajo, funde de nuevo la superficie y la alisa.
Ese último paso sólo sale bien si la pieza está impecable. Cualquier resto de lodo abrasivo o de huellas se queda fijado dentro del vidrio, así que hay que lavar con cepillo suave, aclarar con agua abundante y secar del todo. En el cloisonné, además, conviene comprobar que ningún hilo ha quedado por debajo del nivel del esmalte antes de la cocción de brillo, porque después ya no se puede corregir sin volver a lijarlo todo.
Defectos frecuentes y de dónde vienen
Casi todos los fallos del esmalte se explican por tres causas: suciedad, espesor y temperatura. Reconocer el aspecto del defecto ahorra repetir la pieza entera, porque muchos se corrigen lijando la zona afectada y volviendo a cargar esmalte.
- Cráteres y burbujas abiertas
- Humedad o aglutinante sin secar, grasa en la base, o una capa demasiado gruesa que atrapa aire al fundir.
- Transparentes turbios o lechosos
- Esmalte mal lavado, con partículas finas en suspensión, o cocción demasiado corta para el color empleado.
- Manchas oscuras bajo el vidrio
- Cascarilla de óxido de cobre que no se retiró antes de esmaltar, o que se ha formado en una cocción anterior y ha quedado atrapada.
- Grietas finas al enfriar
- Falta de contraesmalte, capa excesiva o enfriamiento brusco al sacar la pieza del horno.
- Desconchones en el borde
- Esmalte llevado hasta el canto vivo, o tensión acumulada en una chapa fina y totalmente plana.
- Color apagado o virado a pardo
- Sobrecocción o demasiadas entradas al horno; afecta antes a rojos, naranjas y rosas.
- Superficie granulada que no llega a alisarse
- Temperatura insuficiente, tiempo corto o puerta abierta con demasiada frecuencia.
- Hilos desplazados en cloisonné
- Exceso de agua al cargar las celdas, o hilos mal asentados en la cocción de fijación.
Llevar una libreta de cocciones —color, temperatura, minutos y resultado— resuelve con el tiempo más problemas que cualquier consejo general, porque cada horno tiene su propio comportamiento y una diferencia de veinte grados entre la lectura y la cámara real es perfectamente normal.
Seguridad al trabajar con horno, polvo y ácidos
El horno de mufla es la parte más peligrosa del taller de esmalte, y no sólo por el calor de la cámara: la puerta, las herramientas y la propia pieza siguen a varios cientos de grados durante bastante tiempo después de salir. Un puesto de trabajo bien resuelto reduce casi todos los riesgos antes de que aparezcan.
- Situar el horno sobre una superficie incombustible, con espacio libre alrededor y nada apilado encima ni detrás.
- Reservar una zona de enfriamiento marcada, con placa refractaria, donde sólo se dejen piezas y trébedes calientes.
- Usar pinzas y palas largas, guantes resistentes al calor y manga larga de fibra natural.
- Proteger la vista con gafas de didimio al mirar dentro de la cámara: el resplandor del interior es intenso y la radiación infrarroja cansa la vista.
- Ventilar el espacio y trabajar el tamizado en seco con mascarilla adecuada al polvo fino, sin comer ni beber en el banco.
- Limpiar los restos de esmalte en húmedo, nunca soplando ni barriendo en seco, sobre todo con esmaltes que contengan plomo.
- Preparar los decapados añadiendo siempre el ácido al agua, con guantes y gafas, y tener bicarbonato a mano para neutralizar salpicaduras.
- No dejar el horno encendido sin vigilancia y comprobar que la instalación eléctrica admite su consumo.
Conviene además guardar las fichas de seguridad de los esmaltes que se usan. Indican si la fórmula contiene plomo u otros elementos que exijan precauciones concretas, y son la referencia fiable frente a las recomendaciones genéricas.
Qué se publica en Zesenu
Zesenu es un proyecto informativo dedicado a un único asunto: el esmalte vítreo cocido al fuego sobre metal. El material se presenta en esta página como una lectura continua, ordenada por el orden real del trabajo, desde la composición del esmalte hasta la seguridad del puesto. Las páginas complementarias explican el propósito del proyecto, el tratamiento de los datos y las condiciones de uso de los textos.
Los contenidos son descriptivos. Recogen procedimientos y criterios de uso general en el esmaltado, con los intervalos de temperatura y los espesores que aparecen en la práctica habitual de taller. No sustituyen a las indicaciones del fabricante de cada esmalte ni al manual del horno, que siempre tienen preferencia cuando haya diferencias.
Contacto
Para comentarios sobre los textos, correcciones o dudas relacionadas con los temas tratados, la vía de contacto del proyecto es el correo electrónico: [email protected]. Los mensajes se leen y se responden cuando procede; el sitio no dispone de formularios ni de ningún otro canal.